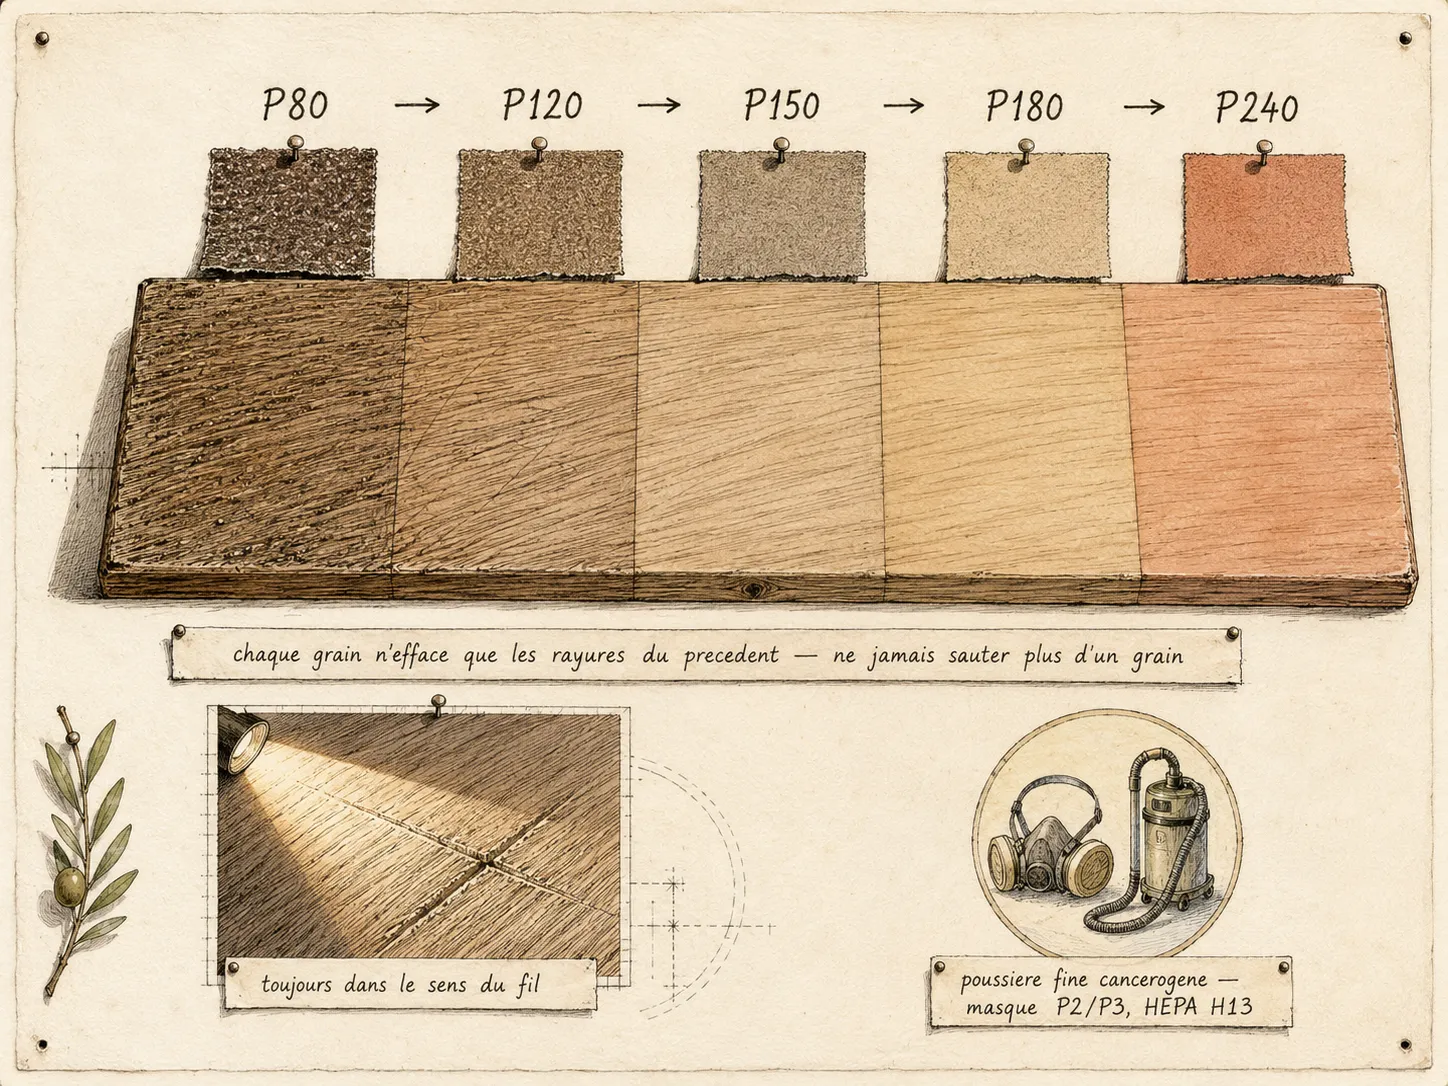
On ne juge pas un ponçage pendant qu’on le fait, mais une fois la finition posée : c’est là que les défauts ressortent, jamais avant. Une encaustique lustrée révèle en lumière rasante chaque rayure de scie, chaque fibre relevée, chaque tache d’oxydation que la surface mate dissimulait encore. Voilà pourquoi le ponçage en plusieurs passes n’est pas une formalité d’établi : c’est l’étape qui décide à l’avance du rendu final. Toute la démarche tient en une idée simple à énoncer, exigeante à tenir : chaque grain n’efface que les rayures laissées par le grain qui le précède, jamais davantage. Sauter une étape ne fait pas gagner du temps, cela enfouit un défaut sous la couche suivante — où il deviendra visible une fois le bois huilé. Cette leçon déroule cette logique de grain en grain, de la première attaque à l’égrenage entre couches, sans perdre de vue le risque sanitaire que la poussière fine fait courir à l’opérateur.
Le principe fondamental : la progression des grains
Pourquoi ne pas attaquer directement au grain fin ? Un grain fin (P240 ou P320) se heurte à deux limites concrètes. Il enlève très peu de matière par unité de temps — effacer une marque de 0,5 mm au P240 demande des heures, avec saturation rapide du papier. Et un papier fin saturé cesse de couper : il devient un agent de frottement qui chauffe et lustre la surface, formant une croûte imperméable qui bloquera ensuite la pénétration de la finition. Le grain fin termine un travail ; il ne le commence jamais.
De là découle la règle des grains adjacents : on ne saute jamais plus d’un grain. P80 → P120 est acceptable ; P80 → P180 laisse des rayures résiduelles de P80 que le P180 n’enlève plus assez de matière pour effacer. Une séquence saine ne franchit donc qu’un cran à la fois : P80 / P120 / P180 / P240 sur un travail courant ; P40 → P60 → P80 → P120 → P180 sur bois dur ou très marqué ; P120 → P150 → P180 → P220 sur bois tendre déjà préparé ; P180 → P240 → P320 → P400 sur bois fin destiné au vernis au tampon. Le repère à retenir : un seul cran de grain à la fois.
Le sens du fil commande la dernière passe sans exception, et idéalement toutes les autres. Quand un défaut profond l’impose — creux marqué, trace de scie en travers — un ponçage en diagonale à 30-45° reste tolérable sur les premières passes (P40, P60), à la stricte condition de revenir dans le sens du fil ensuite. Le tout dernier passage, lui, suit le fil et rien d’autre : c’est lui que la lumière rasante jugera. Équipements de protection : voir la section « Équipements de protection individuelle (EPI), captage et premiers gestes » de cette leçon.
Classer les abrasifs : FEPA P-grade contre ANSI CAMI
En Europe, la nomenclature codifiée par l’ISO 6344 repose sur la granulométrie du grain : chaque grade correspond à une distribution de taille de particules dont le diamètre médian s’exprime en micromètres. Le comptage de mailles par pouce du tamis appartient à l’ancien classement américain CAMI / ANSI, hérité du tamisage sur toile. Les repères d’usage : P40/P60 pour le décapage agressif, P80 pour le premier passage, P100/P120 en préparation générale, P150/P180 en finition générale (dernière passe avant pré-finition cire), P220/P240 avant huile ou vernis, P320/P400 pour l’égrenage entre couches, P600 et au-delà pour le polissage très fin (carrosserie, vernis de piano).
Le piège est l’achat transatlantique : la numérotation américaine ANSI CAMI court en parallèle sans être strictement équivalente. Jusqu’aux grains moyens, l’écart reste négligeable (P80 ≈ CAMI 80, P150 ≈ CAMI 150, P220 ≈ CAMI 220), mais il se creuse dans les fins : un P400 européen correspond à un CAMI 320, un P800 à un CAMI 400-500. Concrètement, un papier « 400 » importé des États-Unis est plus fin qu’un P400 européen : le P400 tourne autour de 35 µm quand le CAMI 400 descend à 23 µm, et c’est donc le papier européen qui laisse la rayure la plus profonde. D’autres systèmes coexistent : la norme japonaise JIS en Asie, le micron grading (60 à 0,1 µm) pour les grains industriels extra-fins.
Les abrasifs : synthétiques et naturels
L’oxyde d’aluminium (alumine, brun-orange, 9 Mohs) est le plus courant : bonne ténacité, polyvalent sur bois, métaux et plastiques, premier choix des passes intermédiaires P80-P180. Le carbure de silicium (noir-gris, 9,5 Mohs) est plus dur mais plus fragile — ses particules se brisent en libérant des arêtes neuves, ce qui en fait le standard des papiers fins P400 et plus, et du . La céramique alumine-zircone dure 5 à 10 fois plus longtemps que l’alumine pour 3 à 5 fois son prix. Côté naturel subsistent le grenat (rougeâtre, fini propre sur bois tendre et fin), l’émeri (polissage des métaux), le papier crocus, à l’oxyde de fer, et le silex, aujourd’hui quasi obsolète.
Supports et encollages
Le support porte l’abrasif : papier (le moins cher, poids A à F) pour le ponçage manuel, toile (cloth, poids J/X/Y) pour les bandes de ponceuse, film polymère PET d’épaisseur constante pour les disques de précision, fibre vulcanisée pour les disques de meuleuse. L’encollage, lui, décide de la densité de grains, et c’est une vraie règle de choix : l’encollage fermé (, 90-95 % de couverture) coupe mieux mais s’encrasse vite, donc on le réserve aux bois durs et secs (chêne, hêtre, érable) ; l’encollage ouvert (open coat, 50-70 %) laisse de l’espace entre les grains pour évacuer les copeaux, ce qui évite l’encrassement sur les bois tendres ou résineux (pin, sapin, peuplier). En clair : bois dur, encollage fermé ; bois gras ou résineux, encollage ouvert. Le wet/dry — papier à carbure de silicium et support imperméable, inauguré par 3M (Wetordry, 1916) — excelle sur métal, carrosserie et vernis durcis, mais relève les fibres du bois nu : on l’y évite, sauf finition fine.
Outils : du tampon de liège au racloir d’ébéniste
À la main, une cale en liège ou bois tendre (8×12×3 cm) répartit la pression sur le plat ; une cale en mousse dense épouse les galbes ; un tampon pliable atteint les profils. On ponce à pression modérée et constante, par mouvements longs, dans le sens du fil. La ponceuse excentrique (random orbital, tampon de 125 mm, 8000-12000 osc/min) reste l’outil le plus polyvalent : son double mouvement, rotatif et oscillant aléatoire, évite les marques circulaires (). La ponceuse delta, à tampon triangulaire (14000-22000 vibrations/min), traite angles et recoins du P80 au P320. Reste l’outil que les machines n’ont pas remplacé : le , lame d’acier trempé (12×6 cm, 0,6-1,0 mm) à arête vive, tiré ou poussé à 75-85°, qui lève des copeaux microscopiques sans aucune poussière fine — précieux sur placages fragiles et bois durs à fil droit, et accessoirement bien plus sain pour les poumons. Équipements de protection : voir la section « Équipements de protection individuelle (EPI), captage et premiers gestes » de cette leçon.
Le protocole cinq passes en pré-finition
Pour une finition cire ou huile, une séquence type enchaîne cinq passes : P80 au décapage (ponceuse excentrique, alumine, encollage fermé), P120 pour affleurer, P150 pour lisser, P180 en finition (strictement dans le sens du fil), et un P220 facultatif sur les bois fins et les huiles dures ou vernis. Entre chaque passe, un détail qui n’en est pas un : dépoussiérage soigneux à l’aspirateur HEPA puis chiffon microfibre. Une seule poussière de P80 restée sur la surface contamine le papier P120, qui raye alors tout ce qu’on vient de lisser — la passe suivante défait alors la précédente.
Le relevage volontaire des fibres est l’un de ces gestes d’ébénisterie qu’aucune notice de papier de verre ne mentionne. Après la dernière passe (P180 ou P220), on humidifie légèrement la surface — chiffon humide ou brumisateur — et on laisse sécher 30 à 60 minutes. L’eau gonfle les fibres fines que le ponçage à sec avait couchées sans les couper ; en séchant, elles se dressent. Un dernier égrenage très léger au P240 ou P320 (cale à la main, pression du seul poids de la main, un ou deux passages dans le sens du fil) les couche définitivement. C’est cette étape, et non un grain plus fin, qui sépare une surface lisse d’une surface qui le restera après huilage.
L’égrenage entre couches relève d’une autre logique : il ne s’agit plus de préparer le bois, mais d’accrocher une couche de finition sur la précédente. Ponçage très léger entre deux couches d’encaustique, d’huile ou de vernis, au P320-P400 (le carbure de silicium fin est ici idéal), à la cale légère ou à la main nue — jamais à la ponceuse électrique. Pression réduite au seul poids de la main, mouvement long et continu dans le sens du fil, puis dépoussiérage au chiffon antistatique propre. L’opération compte beaucoup entre deux couches d’huile siccative ; elle est systématique entre couches de vernis au tampon ou de gomme-laque, où l’on cherche à fondre les microcouches les unes dans les autres. Équipements de protection : voir la section « Équipements de protection individuelle (EPI), captage et premiers gestes » de cette leçon.
Les erreurs qui ruinent un ponçage
Cinq fautes reviennent sans cesse. Sauter plus d’un grain — on l’a dit, mais c’est la plus tenace : un seul cran de grain à la fois (P40 → P60 → P80 → P120 → P180 → P220). Appuyer trop fort sur la ponceuse : la pression ralentit l’oscillation excentrique, surchauffe le moteur et ovalise le tampon ; le poids de la machine suffit. Orienter la passe finale en travers du fil : sous la finition, en lumière rasante, les rayures ressortent comme des griffures sombres. Réutiliser un papier saturé, qui ne ponce plus mais lustre et chauffe — sur résineux gorgé de résine (pin, sapin) une feuille de P80 sature en 30 à 60 secondes, contre 3 à 5 minutes sur chêne ou hêtre secs. Oublier l’égrenage entre couches, enfin, laisse une surface granuleuse au toucher et trouble à l’œil.
Équipements de protection individuelle (EPI), captage et premiers gestes
- Poussière de bois, cancérogène du groupe 1 du CIRC (1995 ; 100C, 2012), VLEP contraignante 1 mg/m³ (R. 4412-149) : FFP3 (EN 149, au moins 99 %) ou P3 (EN 143, 99,95 %) ; notre règle : FFP2 et P2 ne suffisent pas.
- Captage à la source : ponceuse ou bordureuse raccordée à un aspirateur de classe M (classe de la machine, EN 60335-2-69) ; filtre H13 ou H14 (EN 1822), au MPPS ; ni aspirateur ménager, ni balayage à sec, ni soufflette, notre règle.
- Bruit : ponceuse excentrique, 81 dB(A) au poste (Bosch, GEX 125-1 AE), l’action étant due dès 80 dB(A) moyennés sur 8 h (INRS) : casque antibruit ou bouchons.
- Outil électrique : différentiel 30 mA en tête de circuit (Promotelec) ; notre règle : rallonge adaptée (section, marquage IP), déroulée entièrement, câble loin de la machine et des surfaces chaudes.
Sources
- INRS — Poussières de bois, ce qu’il faut retenir (nouvelle fenêtre) — cancérogénicité, valeur limite, protection respiratoire.
- Centre Léon Bérard / cancer-environnement.fr — Poussières de bois (nouvelle fenêtre) — cancers naso-sinusiens, prévention.
- CIRC/IARC — Liste des classifications, groupe 1 (nouvelle fenêtre) — liste alphabétique : poussière de bois (vol. 62, 100C) et silice cristalline sous forme de quartz ou de cristobalite (suppl. 7, vol. 68, 100C) au groupe 1.
- FEPA / ISO 6344 — nomenclature P-grade européenne ; CAMI (Coated Abrasive Manufacturers Institute) pour le système américain
- Kiloutou — Location de ponceuse à parquet à bande continue PON20A (nouvelle fenêtre) — moteur de 2 500 W, bande de 200 mm ; le casque antibruit figure dans les protections proposées avec la machine, avec des demi-masques FFP2 et FFP3 ; notre règle : le FFP2 ne suffit pas contre la poussière de bois, seul le FFP3 convient
- INRS — Silice cristalline, ce qu’il faut retenir (nouvelle fenêtre) — quartz, cristobalite et tridymite ; présente dans le grès, le granite, le sable, les bétons, mortiers et enduits ; groupe 1 du CIRC ; VLEP contraignante de 0,1 mg/m³ pour le quartz (R. 4412-149)
- INRS — Fiche toxicologique n° 232, silice cristalline (nouvelle fenêtre) — formule SiO₂, masse molaire 60,09 g/mol ; le quartz, composant majeur du granit, du grès et du sable ; utilisations exposantes, dont la taille et le polissage de la pierre et l’usinage de la pierre reconstituée. Recommandations de la même fiche : adopter si possible des méthodes de travail ne générant pas ou peu de poussières comme le travail à l’humide, équiper les postes d’un dispositif de captage à la source, appareil filtrant équipé d’un filtre antiparticules de classe 3.
- INRS — ED 6106, Les appareils de protection respiratoire : choix et utilisation (nouvelle fenêtre) — classes des demi-masques filtrants (EN 149) et des filtres (EN 143) : FFP1 et P1 au moins 80 % des aérosols d’essai, FFP2 et P2 au moins 94 %, FFP3 au moins 99 %, P3 au moins 99,95 %, le filtre se montant sur un demi-masque EN 140 ; notre règle contre la poussière de bois : FFP3 ou P3, FFP2 et P2 ne suffisent pas, FFP1 et P1 encore moins
- IARC — Monographs Volume 62, Wood Dust and Formaldehyde (1995) (nouvelle fenêtre) — la monographie qui classe la poussière de bois dans le groupe 1
- IARC — Monographs Volume 100C, Arsenic, Metals, Fibres, and Dusts (2012) (nouvelle fenêtre) — réévaluation des agents du groupe 1 : poussière de bois et silice cristalline (quartz, cristobalite) confirmées
- Légifrance — Code du travail, article R. 4412-149 (valeurs limites d’exposition professionnelle contraignantes) (nouvelle fenêtre) — bois (poussières de) : 1 mg/m³ sur 8 h ; silice cristalline, fraction alvéolaire, quartz : 0,1 mg/m³ ; version en vigueur au 10 avril 2026
- Hilti France — Aspirateurs de chantier classe L, classe M et classe H : quelle est la différence ? (nouvelle fenêtre) — classes de la norme EN 60335-2-69 : L pour les poussières de VLEP supérieure à 1 mg/m³, M (rétention 99,9 %) pour celles de VLEP supérieure ou égale à 0,1 mg/m³, sciure et poussière de bois comprises, H (99,995 %) pour les poussières cancérogènes ou pathogènes
- Prévention BTP — Atelier bois : réduire l’exposition aux poussières avec un aspirateur industriel (nouvelle fenêtre) — un filtre de classe M est adapté à l’aspiration des particules de bois : efficacité de filtration supérieure à 99,9 %, perméabilité maximale inférieure à 0,1 %
- MANN+HUMMEL — Filter classification, DIN EN 1822 (nouvelle fenêtre) — grades du média filtrant : H13 ≥ 99,95 %, H14 ≥ 99,995 % en valeur intégrale, mesurés à la taille de particule la plus pénétrante (MPPS), minimum d’efficacité du média ; nous en retenons que le grade du filtre est une autre référence que la classe de la machine et que la mesure ne se fait pas à 0,3 µm
- INRS — « Bruit », réglementation (nouvelle fenêtre) — Code du travail : valeur d’exposition inférieure déclenchant l’action 80 dB(A) sur 8 h, mise à disposition des protecteurs ; valeur supérieure 85 dB(A), contrôle du port ; valeur limite 87 dB(A), atténuation du protecteur comprise (articles R. 4431-1 à R. 4437-4)
- Bosch Professional — Notice d’utilisation de la ponceuse excentrique GEX 125-1 AE (1 609 92A A7P, 07.11.2024) (nouvelle fenêtre) — ponceuse excentrique de 125 mm : niveau de pression acoustique 81 dB(A) au poste, niveau de puissance acoustique 89 dB(A), incertitude K = 3 dB, mesurés selon EN 62841-2-4 ; « Portez un casque antibruit ! »
- Promotelec — Tout savoir sur les normes électriques pour vos espaces extérieurs (nouvelle fenêtre) — protection différentielle à haute sensibilité de 30 mA sur les circuits extérieurs ; IP 44, 54, 55 ou 65 à 67 selon l’exposition ; électricien qualifié conseillé